Stringing: por que a impressão 3D sai cheia de fios entre as peças — e as cinco correções na ordem certa, da retração à secagem do rolo
Stringing são os fios entre partes da peça: o bico escorre no deslocamento. As cinco correções na ordem certa: secagem, retração, temperatura, viagem e bico.
Stringing é o plástico que escorre do bico enquanto o cabeçote viaja de uma parte da peça para outra, deixando fios finos, teias e bolinhas entre as partes — e se resolve, na maioria dos casos, com filamento seco, retração calibrada e bico alguns graus mais frio. A peça sai inteira, funcional, mas coberta de cabelo de plástico; e o instinto de subir a retração ao máximo costuma piorar outra coisa. Este guia põe as correções na ordem certa.
Por que o bico escorre
O hotend é um reservatório de plástico derretido sob pressão. Quando a extrusão para e o cabeçote se desloca sem imprimir, a pressão residual e a gravidade continuam empurrando material pelo bico. A retração — puxar o filamento alguns milímetros para trás antes do deslocamento — alivia essa pressão. Se ela é curta ou lenta demais, o bico goteja no caminho e o fio nasce. Se o plástico está quente demais ou cheio de água, goteja mesmo com retração certa.
Stringing: os sintomas e o que cada um diz
| O que você vê | Causa mais provável | Comece por |
|---|---|---|
| Fios finos e regulares entre todas as partes | Retração curta ou lenta | Correção 2 |
| Fios, bolhas e estalos no bico, superfície áspera | Filamento úmido | Correção 1 |
| Fios grossos, “melados”, com bolinhas nas pontas | Bico quente demais | Correção 3 |
| Fios só em deslocamentos longos | Velocidade de viagem baixa | Correção 4 |
| Piorou de repente, no mesmo rolo e perfil | Bico sujo ou parcialmente entupido | Correção 5 |
As cinco correções na ordem certa
1. Seque o rolo
É a causa mais comum e a mais ignorada. PETG, TPU e nylon absorvem umidade em dias no clima brasileiro; PLA, em semanas. Água no filamento vira vapor no bico e empurra plástico para fora entre os movimentos. Antes de mexer em qualquer parâmetro, seque o rolo — o guia de como secar filamento úmido traz temperatura e tempo por material. A Prusa registra que o PETG “é propenso a stringing” justamente por essa combinação de material e umidade.
2. Retração: distância e velocidade
Extrusor direto (A1, Kobra, K1, Core One) pede retração curta, em geral entre 0,5 e 1,5 mm, rápida; bowden (Ender 3 clássica) pede mais, na faixa de 4 a 7 mm. Suba em passos de 0,2 mm (direto) ou 1 mm (bowden) e imprima uma torre de stringing entre cada ajuste. Retração excessiva puxa plástico frio para dentro do hotend e causa entupimento — é o erro clássico de quem “resolve” stringing e ganha outro problema.
3. Temperatura do bico
Plástico mais quente é mais líquido e escorre mais. Baixe o bico em passos de 5 °C, dentro da faixa do fabricante do rolo, até os fios sumirem sem perder adesão entre camadas. A torre de temperatura mostra as duas coisas ao mesmo tempo.
4. Velocidade de viagem e “wipe”
Deslocamento rápido dá menos tempo para o bico gotejar; fatiadores modernos já usam 200 mm/s ou mais em máquinas atuais. Ative também o “wipe” (limpar o bico na borda da peça antes de sair) e o “z-hop” só se a peça tiver partes altas e finas — z-hop demais aumenta o percurso e, com ele, o gotejo.
5. Limpe ou troque o bico
Bico com resíduo carbonizado ou parcialmente obstruído extrusa de forma irregular e solta pelotas nos deslocamentos. Cold pull ou bico novo; em máquina com troca rápida, é questão de segundos.
Perguntas frequentes sobre stringing
PETG faz mais fio que PLA?
Sim. É mais viscoso, imprime mais quente e absorve mais água. A combinação seca + retração ajustada + bico 5 a 10 °C mais frio resolve a maioria dos casos.
Stringing estraga a peça?
Raramente a função; quase sempre a aparência. Um isqueiro de fogão passado rápido derrete os fios finos, mas é remendo — a causa continua no próximo trabalho.
Torre de stringing: qual usar?
Qualquer modelo com duas ou mais colunas separadas; imprima uma por ajuste de retração ou temperatura e compare. Os fatiadores da Orca e da Bambu têm o teste embutido na aba de calibração.
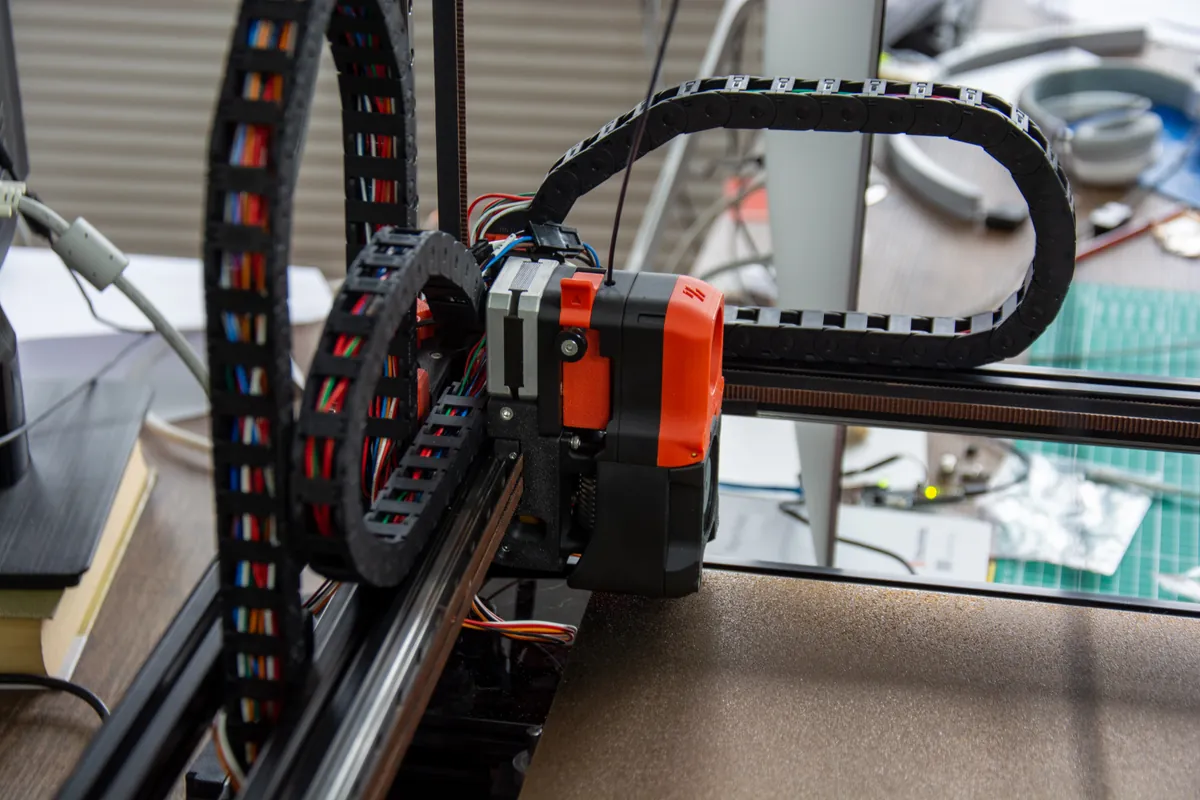
Nota de apuração: a mecânica do gotejo, o efeito da umidade e as correções seguem os artigos de qualidade de impressão da wiki da Bambu Lab e a observação da Prusa sobre stringing em PETG, lidos por esta redação; as faixas de retração são as usuais dos perfis de fábrica de extrusor direto e bowden, e variam por máquina. O restante é experiência de bancada desta redação, não medição de laboratório. A foto de abertura mostra o cabecote de uma impressora 3D e e de disinterpreter, publicada no Wikimedia Commons sob licenca CC BY-SA 2.0. Não há link comissionado nesta matéria.
Fontes
Leia a seguir