Primeira camada perfeita: mesa nivelada não basta — o guia de calibração na ordem certa
Z-offset, fluxo, temperatura da mesa e velocidade: os quatro ajustes que definem a primeira camada, e como ler visualmente as linhas para saber o que corrigir.
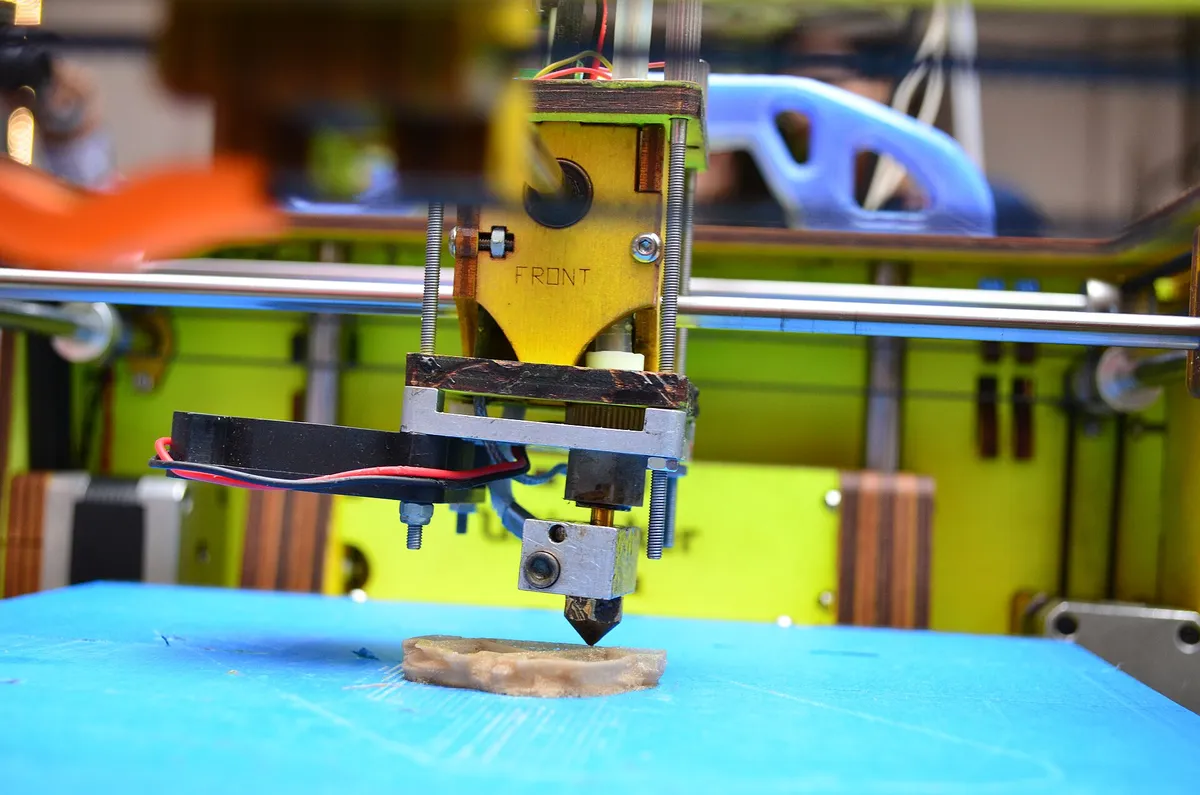
Primeira camada boa é o resultado de quatro ajustes na ordem certa — Z-offset, fluxo, temperatura da mesa e velocidade — e não apenas de mesa nivelada. Quase toda impressão que falha, falha no começo. Peça que descola no meio do trabalho, base áspera, cantos que sobem, “espaguete” às três da manhã — a autópsia aponta, na maioria dos casos, para os primeiros minutos: a primeira camada não estava bem assentada. E aqui mora o mal-entendido mais comum da impressão 3D: acreditar que nivelar a mesa resolve. Não resolve. Nivelamento é um dos quatro ajustes que definem a primeira camada — e talvez o mais superestimado deles.
Por que mesa nivelada não basta
Nivelar a mesa garante uma coisa só: que a distância entre bico e superfície é igual em todos os pontos. Não diz nada sobre qual é essa distância. Uma mesa perfeitamente nivelada com o bico alto demais imprime mal em todos os pontos por igual.
O mesmo vale para o nivelamento automático (ABL), presente em quase toda impressora moderna: a sonda mapeia o plano da mesa e compensa as ondulações — mas quem escolhe a altura do bico em relação a esse plano continua sendo um número seu, o Z-offset. É por isso que tanta máquina “com auto leveling” sai da caixa imprimindo primeira camada ruim: o plano está compensado, a altura não foi calibrada.
Feito o nivelamento (manual com a folha de papel nos quatro cantos, ou automático com a sonda), sobram quatro ajustes que realmente definem o resultado. A ordem abaixo importa.
1. Z-offset: o ajuste que mais importa
O Z-offset define o quanto o bico esmaga o filamento contra a mesa. A janela ideal é estreita: o material precisa sair levemente prensado — o suficiente para as linhas se alargarem e se soldarem às vizinhas — sem ficar espremido a ponto de virar película.
O método prático: mande imprimir algo de primeira camada grande (um quadrado de uma camada só resolve) e ajuste o offset durante a impressão, usando o baby-stepping / ajuste fino de Z no painel da impressora, em passos pequenos. Observar a linha mudando em tempo real ensina mais que qualquer tabela — em poucos minutos você encontra o ponto e salva o valor.
2. Fluxo: a quantidade certa de material
Com a altura correta, o segundo suspeito é a vazão. Se a impressora empurra material a mais, a primeira camada transborda — rebarbas entre as linhas, superfície ondulada, bico arrastando no que acabou de depositar. Material a menos, e as linhas saem magras, com valas entre elas, mal se tocando.
O fluxo (ou multiplicador de extrusão) se calibra uma vez por perfil de filamento e beneficia a impressão inteira, não só a base. Se as linhas da primeira camada mostram vala com Z-offset já correto, o fluxo está baixo; se sobra rebarba com altura certa, está alto. Materiais e marcas diferentes pedem valores diferentes — vale o teste a cada rolo novo de fabricante desconhecido.
3. Temperatura da mesa: adesão é química e calor
A adesão da primeira camada depende de o plástico chegar quente e encontrar uma superfície que o mantenha “grudável” enquanto as camadas seguintes chegam. Mesa fria demais e o material congela ao tocar, sem molhar a superfície — solta com um esbarrão. Quente demais e a base fica amolecida: o pé da peça deforma e alarga (o chamado pé de elefante).
Use a faixa do fabricante do filamento como ponto de partida e ajuste pelo sintoma: descolando, suba em passos pequenos; base esparramada, desça. E lembre que temperatura não substitui limpeza — gordura de dedo derrota qualquer mesa quente. Superfície lavada com detergente ou álcool isopropílico é pré-requisito, não dica avançada.
4. Velocidade da primeira camada: devagar para ancorar
A primeira camada é a única impressa contra uma superfície lisa e fria — todas as outras se soldam em plástico rugoso e ainda morno. Ela precisa de tempo para “molhar” a superfície e ancorar. Primeira camada veloz é material cuspido sobre a mesa sem tempo de aderir: pode até parecer bonita, e descolar vinte camadas depois.
Fatiadores modernos já reduzem a velocidade inicial por padrão, mas vale conferir o perfil: primeira camada bem mais lenta que o resto da impressão, sem pressa. Os minutos a mais no começo são o seguro mais barato contra horas perdidas no final.
Primeira camada não gruda: os cinco sintomas e o que corrigir
Antes de mexer em qualquer parâmetro, olhe a primeira camada e encaixe o que vê numa destas cinco linhas. Cada sintoma tem uma causa dominante — corrija uma coisa de cada vez.
| O que você vê | Causa mais provável | Correção |
|---|---|---|
| Linhas redondas, soltas, que o dedo desloca | Bico alto demais (Z-offset) | Baixar o Z-offset em passos de 0,02 mm |
| Linhas transparentes, finas, com “rasgos” e o bico raspando | Bico baixo demais | Subir o Z-offset; conferir se a mesa está limpa, não só nivelada |
| Cantos e bordas levantando (warping) | Mesa fria para o material, ou mesa suja | Subir a temperatura da mesa; lavar com detergente e água, não só álcool |
| Primeira camada boa no centro, ruim nos cantos | Mesa empenada ou nivelamento errado | Refazer o nivelamento; usar a malha do ABL; nos casos graves, papel ou fita sob o vidro |
| Filamento sai, para, sai (falhas em linha) | Fluxo baixo, bico parcialmente entupido ou filamento úmido | Calibrar fluxo; cold pull; secar o rolo |
Se a peça descola no meio da impressão, e não no começo, o problema quase nunca é a primeira camada em si: é warping térmico das camadas seguintes, e a resposta está no guia de empenamento.
Temperatura da mesa por material
A mesa certa depende do plástico, não da impressora. As faixas abaixo são as dos perfis de fábrica da Prusa e da Bambu Lab, que servem de ponto de partida para qualquer máquina:
| Material | Mesa | Observação |
|---|---|---|
| PLA | 55–60 °C | Acima de 65 °C amolece a base e o “pé de elefante” aparece |
| PETG | 70–85 °C | Gruda demais em PEI liso: use PEI texturizado ou cola bastão como separador |
| ABS / ASA | 95–110 °C | Exige câmara fechada; sem ela, empena mesmo com a mesa certa |
| TPU | 40–60 °C | Mesa fria demais é melhor que quente demais: TPU quente gruda e rasga |
| Nylon (PA) | 80–100 °C | Cola bastão ou PVA na mesa; seque o rolo antes, sempre |
Perguntas frequentes sobre primeira camada
Preciso nivelar a mesa toda vez?
Não. Nivelamento manual dura semanas se a máquina não for movida; nivelamento automático roda sozinho a cada impressão na maioria das máquinas atuais. O que muda com frequência é o Z-offset — a cada troca de bico, de superfície de mesa ou de tipo de filamento vale conferir com uma impressão de teste.
Qual a altura ideal da primeira camada?
Entre 0,2 e 0,3 mm para bico de 0,4 mm. Primeira camada mais alta que as demais é normal e desejável: perdoa ondulações da mesa e assenta melhor. O fatiador já faz isso por padrão.
Álcool isopropílico basta para limpar a mesa?
Não. Álcool tira poeira, não tira gordura — e é gordura (do dedo, do filamento, do próprio PEI) que impede a adesão. Lave a chapa com água morna e detergente de louça, seque com papel limpo e só então passe o álcool.
Por que a primeira camada fica boa e a peça solta depois de horas?
Porque o problema não é a primeira camada. É a contração do material conforme as camadas esfriam, que puxa os cantos para cima. A resposta está na temperatura da mesa por material (tabela acima), na câmara fechada para ABS/ASA e em brim ou “orelhas” nos cantos.
Leitura visual: o que as linhas estão dizendo
O diagnóstico da primeira camada se faz com os olhos. Imprima um quadrado de uma camada e leia:
- Linhas arredondadas, soltas, com vão entre elas — bico alto demais. O filamento está sendo pousado, não prensado. Desça o Z-offset.
- Linhas translúcidas, finas demais, com rebarba subindo nas bordas e o bico raspando — bico baixo demais. O material não tem para onde ir. Suba o Z-offset. (Esmagamento extremo entope o bico: a pressão reflui e a extrusora patina.)
- Vala entre linhas com altura já correta — fluxo baixo. Rebarba entre linhas com altura correta — fluxo alto.
- Um canto perfeito e outro falhado — aí sim é nivelamento: o plano da mesa não está compensado. Refaça o nivelamento ou a malha do ABL.
- O ideal: pistas achatadas e uniformes, soldadas às vizinhas, sem vala nem rebarba, formando uma superfície contínua e levemente acetinada. Passe a unha: não deve haver degraus.
A ordem certa de calibração, do começo ao fim
Recapitulando o fluxo completo, na sequência certa: mesa limpa; nivelamento (ou malha ABL) em dia; Z-offset ajustado ao vivo com baby-stepping; fluxo calibrado para o rolo; temperatura da mesa na faixa do material; primeira camada lenta. Seis itens, meia hora de atenção — e é meia hora que se paga na primeira noite em que uma impressão longa termina de pé, colada, exatamente onde você a deixou.
Leia a seguir