Warping: por que a peça empena na impressora 3D — e as 5 correções na ordem certa de custo
Warping é a peça empenando e soltando da mesa. Entenda a causa, qual material empena mais (ABS, PETG, PLA) e as 5 correções, da mais barata à mais cara.
Warping é a contração térmica do plástico vencendo a adesão da primeira camada — e se resolve aumentando a adesão, acertando a temperatura da mesa e cortando as correntes de ar. A cena é clássica: a impressão vai bem por uma hora, até que um canto da peça descola da mesa e começa a subir. Dali em diante é ladeira — a borda levantada vira rampa, o bico esbarra na peça, e o que era uma base plana termina como uma telha. O nome disso é warping (empenamento, em português), e antes de listar as correções vale entender por que acontece: quem entende a causa para de atirar no escuro.
Por que acontece o warping: plástico quente encolhe ao esfriar
Todo termoplástico sai do bico quente e dilatado. Ao esfriar, contrai — é comportamento físico do material, não defeito. O problema da impressão 3D é que a peça não esfria de uma vez: ela é construída em camadas, cada uma depositada quente sobre uma anterior que já esfriou e já encolheu.
Cada camada nova, ao contrair, puxa a estrutura para dentro. Camada sobre camada, essas pequenas trações se acumulam em uma tensão considerável — e essa tensão precisa descarregar em algum lugar. O ponto mais fraco é a fronteira entre a primeira camada e a mesa. Quando a força acumulada supera a adesão, a borda descola e sobe. Os cantos vão primeiro porque concentram tensão de duas direções ao mesmo tempo — por isso peças de base grande e retangular são as campeãs de empenamento.
Entendido isso, as conclusões práticas saem sozinhas: warping se combate aumentando a adesão (o lado que segura) e reduzindo a contração diferencial (o lado que puxa) — mantendo a peça aquecida de forma mais uniforme durante a impressão.
Peça empenada: como saber se é warping ou outro problema
Nem toda peça torta é warping. Antes de mexer em qualquer coisa, confira o sintoma:
| O que você vê | O que é | Onde está a resposta |
|---|---|---|
| Canto ou borda da base levantou da mesa durante a impressão; o resto continua colado | Warping | Este guia |
| A peça inteira soltou nos primeiros minutos, com a primeira camada mal assentada | Primeira camada (Z-offset, mesa suja) | Guia de primeira camada |
| A base ficou “esparramada”, mais larga que o resto (pé de elefante) | Mesa quente demais ou bico baixo | Baixar 5 °C a mesa; subir o Z-offset |
| Rachadura horizontal no meio da peça, camadas separando | Delaminação por corrente de ar ou temperatura de bico baixa | Correções 4 e 5 abaixo |
| Peça saiu reta e empenou DEPOIS, no sol ou no carro | Material amoleceu (PLA acima de ~55 °C) | Trocar de material: PETG ou ASA |
ABS, PETG e PLA: quem empena mais
A régua entre materiais é a intensidade da contração térmica somada à temperatura de trabalho:
ABS é o caso crônico. Imprime em temperatura alta e contrai de forma acentuada ao esfriar — a receita completa do warping. Imprimir ABS grande, em mesa morna e impressora aberta, é pedir para a peça soltar; não é má sorte, é física. Por isso a regra prática: ABS de verdade pede ambiente fechado. O ASA, primo do ABS, se comporta de forma parecida.
PETG fica no meio do caminho. Contrai menos que o ABS e adere bem à mesa aquecida — geralmente bem demais, a ponto de o cuidado ser o inverso: soltar a peça sem arrancar pedaços da superfície. Empenamentos em PETG existem, mas costumam se resolver com ajustes simples.
PLA é o mais comportado: imprime em temperatura baixa e contrai pouco. Empenar PLA é raro e, quando acontece, quase sempre a causa real é mesa suja, primeira camada mal calibrada ou vento direto na impressora — não o material.
Temperatura da mesa e câmara por material
As faixas abaixo são as dos perfis de fábrica da Prusa e da Bambu Lab, o ponto de partida para qualquer máquina; o rolo do seu fabricante tem a palavra final.
| Material | Mesa | Câmara fechada | Tendência a empenar |
|---|---|---|---|
| PLA | 55–60 °C | não precisa | baixa |
| PETG | 70–85 °C | não precisa | baixa a média |
| ABS | 95–110 °C | obrigatória acima do pequeno | alta |
| ASA | 95–110 °C | obrigatória acima do pequeno | alta |
| Nylon (PA) | 80–100 °C | recomendada | alta |
| PC | 100–110 °C | obrigatória | muito alta |
Como resolver o warping: 5 correções da mais barata à mais cara
A ordem abaixo é deliberada: começa no que custa centavos e termina no que custa de verdade. Suba um degrau por vez — na maioria dos casos, o problema morre nos dois primeiros.
1. Adesão: mesa limpa + cola bastão ou laca
O passo de custo quase zero e efeito desproporcional. Gordura de dedo é o inimigo silencioso da primeira camada: lave a superfície com água morna e detergente de louça (álcool isopropílico tira poeira, não tira gordura). Sobre a mesa limpa, uma camada fina de cola bastão ou laca de cabelo cria uma interface que segura o plástico com força e ainda facilita soltar a peça fria. Antes de qualquer upgrade, garanta também que a primeira camada está saindo achatada e bem colada — bico alto demais é meio caminho para o descolamento.
2. Mesa aquecida na temperatura certa
A mesa quente mantém as camadas de baixo acima da temperatura em que o material “congela” e trava a contração — a base fica relaxada em vez de tensionada. Use a faixa da tabela acima e, se a borda insistir em levantar, suba a temperatura da mesa em passos de 5 °C. Frio demais não segura; quente demais amolece a base e deforma o pé da peça.
3. Brim (aba) ou raft
Custo: alguns gramas de filamento e um minuto no fatiador. O brim imprime uma aba fina ao redor da base, ampliando a área colada — os cantos, que antes eram pontas soltas concentrando tensão, passam a estar no meio de uma superfície aderida. Para peças de base pequena ou cantos agudos, é a correção com melhor relação custo-resultado; 5 a 8 mm de brim resolvem a maioria dos casos, e “orelhas” (discos de uma camada nos cantos, desenhados no fatiador) resolvem os cantos teimosos sem cercar a peça inteira. O raft, uma jangada impressa sob a peça, é o passo além para bases problemáticas.
4. Fechar as correntes de ar
Vento é contração acelerada e desigual — exatamente o que o warping precisa. Janela aberta ao lado da impressora, ar-condicionado soprando por cima, ventilador de teto: qualquer fluxo de ar resfria um lado da peça mais rápido que o outro. Feche a janela, afaste a impressora do fluxo. E, para ABS e ASA, reduza ou desligue a ventoinha de camada (a que sopra na peça) nas primeiras camadas — o fatiador permite configurar isso por altura.
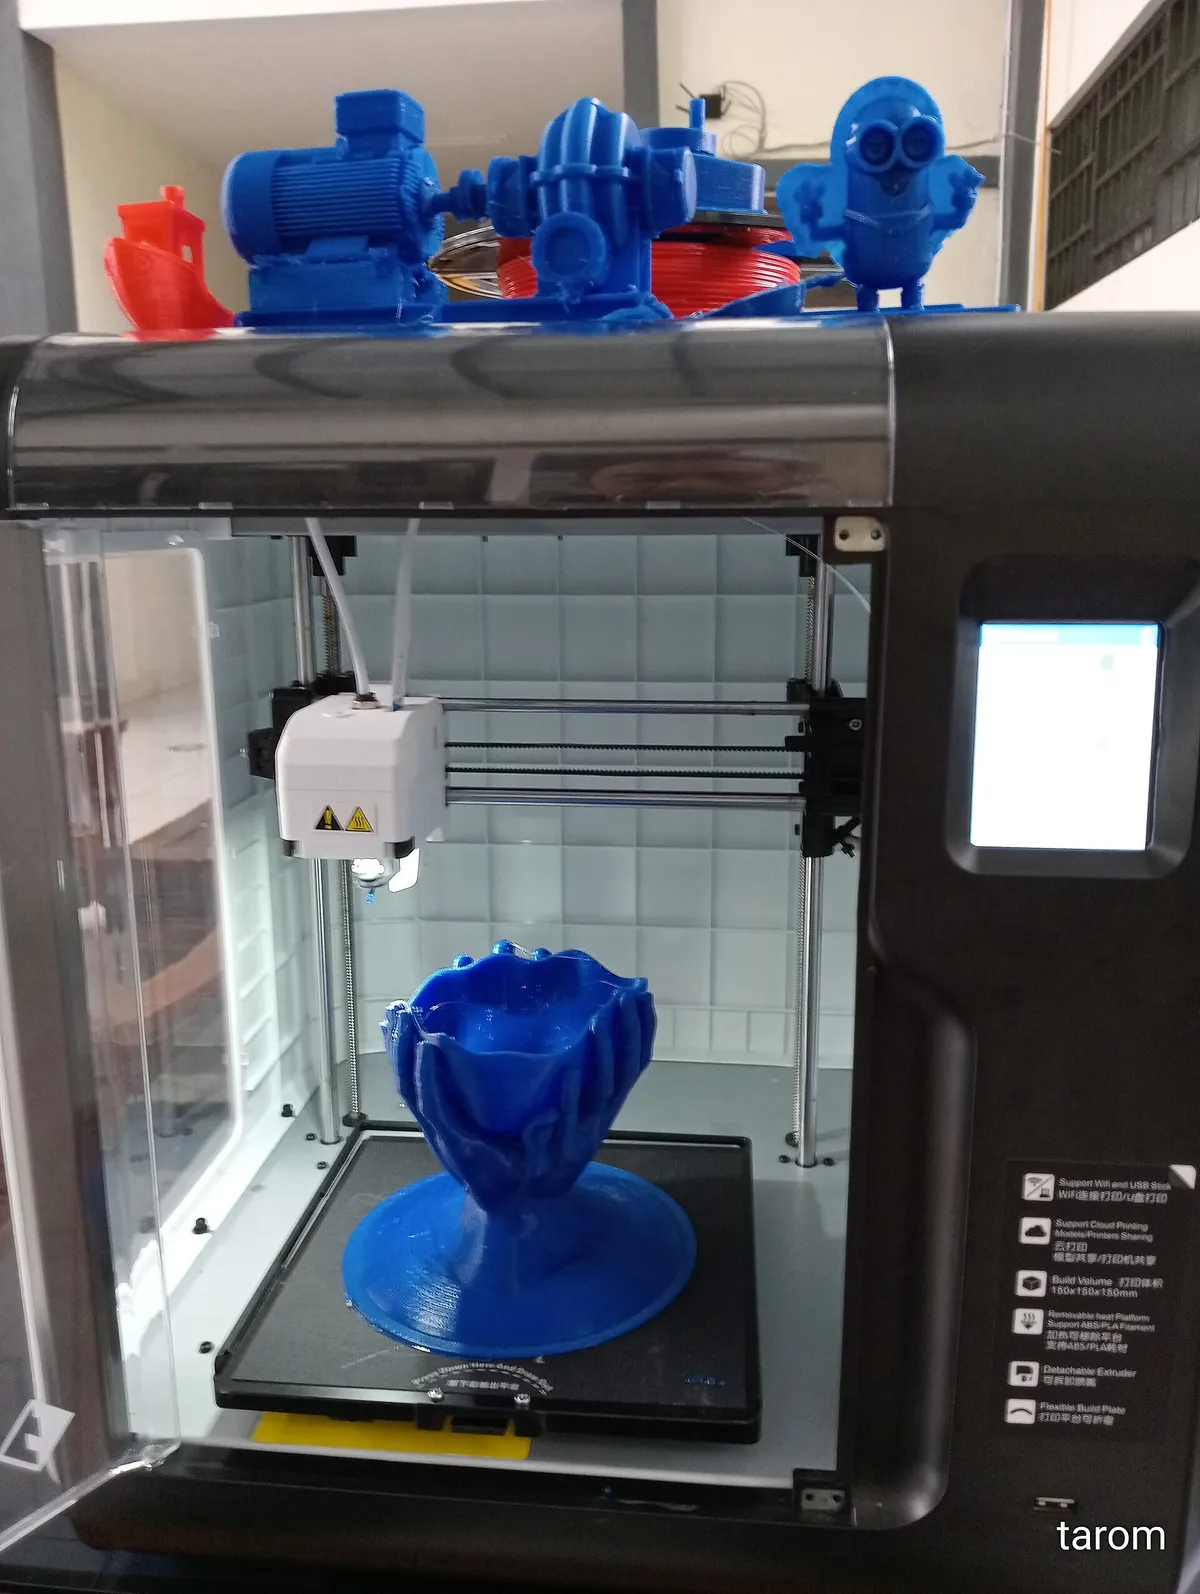
5. Gabinete fechado
A solução definitiva, e a mais cara. Um ambiente fechado retém o calor da mesa e cria um bolsão de ar aquecido e estável ao redor da peça: a contração acontece devagar, por igual, e a tensão acumulada despenca. Pode ser uma impressora de câmara fechada de fábrica, uma tenda térmica ou o clássico gabinete caseiro com mesas de centro e chapas de acrílico. Para quem imprime ABS ou ASA com regularidade, deixa de ser luxo — é a diferença entre brigar com o material e conviver com ele.
As 5 correções lado a lado
| Correção | Custo | Resolve quando | Não resolve quando |
|---|---|---|---|
| Mesa limpa + cola/laca | centavos | PLA e PETG que soltam do nada; mesa “cansada” | ABS grande em máquina aberta |
| Mesa mais quente | zero | material abaixo da faixa; borda levantando devagar | mesa já no topo da faixa |
| Brim / orelhas | gramas de filamento | cantos agudos, base pequena, peça alta e estreita | delaminação no meio da peça |
| Cortar o vento | zero a um pano na porta | ar-condicionado, janela, ventoinha de camada ligada | ABS/ASA grande — só adia |
| Gabinete fechado | de um gabinete caseiro a uma impressora nova | ABS, ASA, nylon, PC — qualquer tamanho | nada: é a solução |
Perguntas frequentes sobre warping
Por que só um canto da peça levanta?
Porque cantos concentram tensão de duas direções ao mesmo tempo, e o primeiro a ceder é o que está mais exposto: mais perto da porta, do ar-condicionado, ou sobre o ponto da mesa com menos adesão. Um canto só levantando é sinal de corrente de ar ou mesa desnivelada naquele ponto; todos os cantos ao mesmo tempo é material ou temperatura.
PLA empena?
Raramente, e quase nunca pelo material. PLA que “empena” está com mesa suja, Z-offset alto ou vento direto. Se for PLA e a mesa estiver a 60 °C, limpe a mesa antes de mexer em qualquer outra coisa.
Warping em PETG: o que fazer?
Subir a mesa para 75–85 °C, desligar a ventoinha de camada nas três primeiras camadas e usar brim. PETG adere bem em PEI texturizado; em PEI liso pode até grudar demais — use cola bastão como camada separadora, não como cola.
Dá para imprimir ABS sem gabinete?
Peças pequenas, com brim, num cômodo sem corrente de ar, às vezes. Peças médias e grandes, não: o warping e a rachadura entre camadas são consequência da física do material, não de ajuste. Para máquina aberta, PETG resolve a maioria dos casos em que alguém pensa em ABS, e o comparativo PETG ou ABS mostra quando a exceção vale a pena.
Warping tem a ver com filamento úmido?
Não diretamente. Filamento úmido dá bolha, estalo e superfície áspera, e enfraquece a união entre camadas — o que pode virar delaminação, que parece warping mas é outra coisa. Se a peça está soltando pela base, é adesão e temperatura; se está rachando no meio, seque o rolo e confira o vento.
O checklist de um parágrafo
Peça empenando? Mesa lavada, cola ou laca, primeira camada achatada. Persistiu: mesa mais quente, dentro da faixa do material. Persistiu: brim generoso ou orelhas nos cantos. Persistiu: corte o vento — janela, ar-condicionado, ventoinha de camada. Persistiu, e o material é ABS ou ASA: o problema não é você, é a impressora aberta — feche o ambiente ou troque a briga por PETG, que entrega quase a mesma função sem a mesma física contra.
Nota de apuração: as faixas de temperatura de mesa e a exigência de câmara por material são as dos perfis de fábrica da Prusa Research (base de conhecimento) e da Bambu Lab (wiki), lidos por esta redação; a explicação da física do warping segue os artigos de suporte das duas fabricantes. As correções, a ordem e os sintomas são experiência de bancada desta redação, não medição de laboratório. Não há link comissionado nesta matéria.
Fontes
Leia a seguir